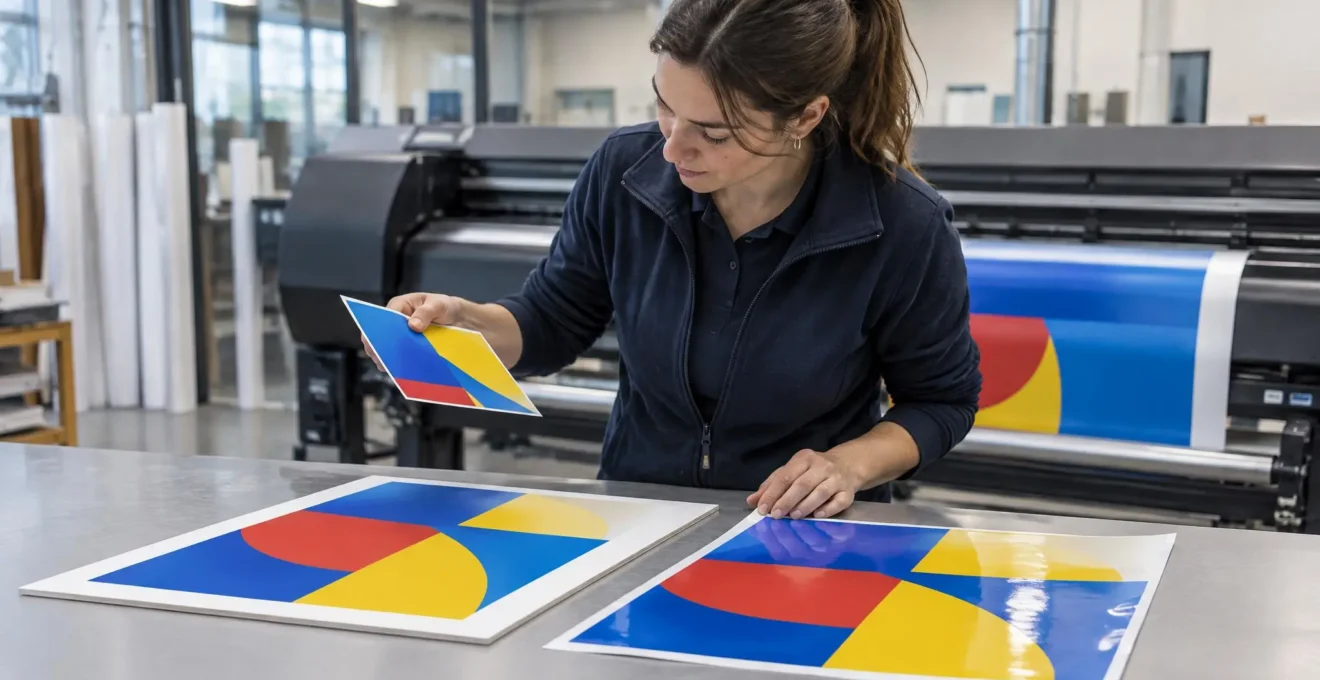
Un même fichier graphique ne garantit pas un rendu identique sur deux machines ou deux matériaux. Pour préserver la cohérence d’une campagne, il faut comparer chaque production à une référence commune, contrôler les conversions de couleurs et vérifier des échantillons physiques avant d’autoriser les tirages.
Pour une entreprise qui souhaite harmoniser sa communication visuelle dans plusieurs établissements, la qualité d’impression ne constitue qu’une partie du projet. La lisibilité des messages, la cohérence des couleurs, le choix des supports et leur adaptation à chaque environnement contribuent également au résultat final. Faire appel à un professionnel de l’impression grand format permet d’intégrer ces différents paramètres dès la conception et de réaliser une signalétique visible et professionnelle. La validation des rendus colorimétriques reste alors une étape importante pour garantir une présentation homogène sur l’ensemble des sites.
La méthode repose sur plusieurs vérifications complémentaires : conformité des fichiers, caractérisation des équipements, épreuves sur les supports définitifs, mesures des teintes sensibles et inspection sous un éclairage adapté. L’objectif n’est pas d’obtenir une identité parfaite dans toutes les conditions, mais des écarts maîtrisés, acceptés et documentés.
Fixer une référence couleur commune avant la production
La première vérification consiste à définir précisément ce qui doit rester cohérent. Une charte graphique fournit des couleurs de marque, mais elle ne suffit pas à déterminer si une impression est acceptable. Le dossier de production doit identifier les teintes prioritaires, leurs références, les matériaux concernés et les conditions de validation.
La normalisation graphique s’appuie sur des paramètres permettant de caractériser les procédés. En France, la norme NF ISO 12647-1 décrit notamment les paramètres de contrôle des procédés. Cette norme fournit un cadre méthodologique, sans établir de tolérance universelle applicable à toutes les configurations d’impression grand format.
Avant la fabrication, le donneur d’ordre et les intervenants doivent convenir d’un référentiel contenant :
- Les couleurs critiques, notamment celles du logo et des éléments d’identité visuelle.
- Un fichier maître identifié et, lorsque nécessaire, des échantillons physiques de référence.
- Les supports, finitions et procédés de fabrication prévus.
- Les conditions de mesure et les écarts acceptables.
- La personne responsable de l’approbation des épreuves et des premiers tirages.
Les couleurs secondaires peuvent faire l’objet d’une surveillance moins stricte si le projet le permet. Cette hiérarchisation doit toutefois être décidée avant la production, et non après la découverte d’un écart.
Contrôler les fichiers et les profils ICC
Un contrôle prépresse doit confirmer que les fichiers disposent des bonnes informations colorimétriques. Les espaces RVB, CMJN et les tons directs n’ont pas la même fonction : certains décrivent les couleurs du document source, tandis que d’autres dépendent du procédé d’impression choisi.
Les équipements n’interprètent pas tous les valeurs numériques de la même manière. La documentation Adobe sur le fonctionnement des profils ICC explique comment ces profils caractérisent les périphériques et facilitent les conversions entre espaces colorimétriques. L’enjeu est donc de connaître le profil incorporé au fichier et celui réellement utilisé pour produire le support.
Il faut notamment vérifier les profils manquants ou inadaptés, le traitement des tons directs et l’absence de conversions successives non maîtrisées. Une conversion systématique en CMJN n’est pas toujours la meilleure solution : le flux retenu dépend du matériel, des encres et des paramètres de sortie.
Une prévisualisation avec simulation du profil de sortie aide à anticiper certaines différences, mais elle dépend aussi de l’étalonnage de l’écran et ne remplace pas une épreuve imprimée.
La gestion des couleurs publicitaires repose ainsi sur une distinction essentielle entre les valeurs enregistrées dans le fichier, leur conversion et leur reproduction physique. Cette distinction facilite les échanges avec les différents ateliers de fabrication.
Valider des épreuves sur les supports réellement utilisés
Un BAT numérique permet de vérifier la composition, les textes, les dimensions et certains paramètres graphiques. En revanche, il ne démontre pas à lui seul que la couleur imprimée sera conforme : le blanc du matériau, son opacité, sa texture et sa finition influencent le résultat observé.
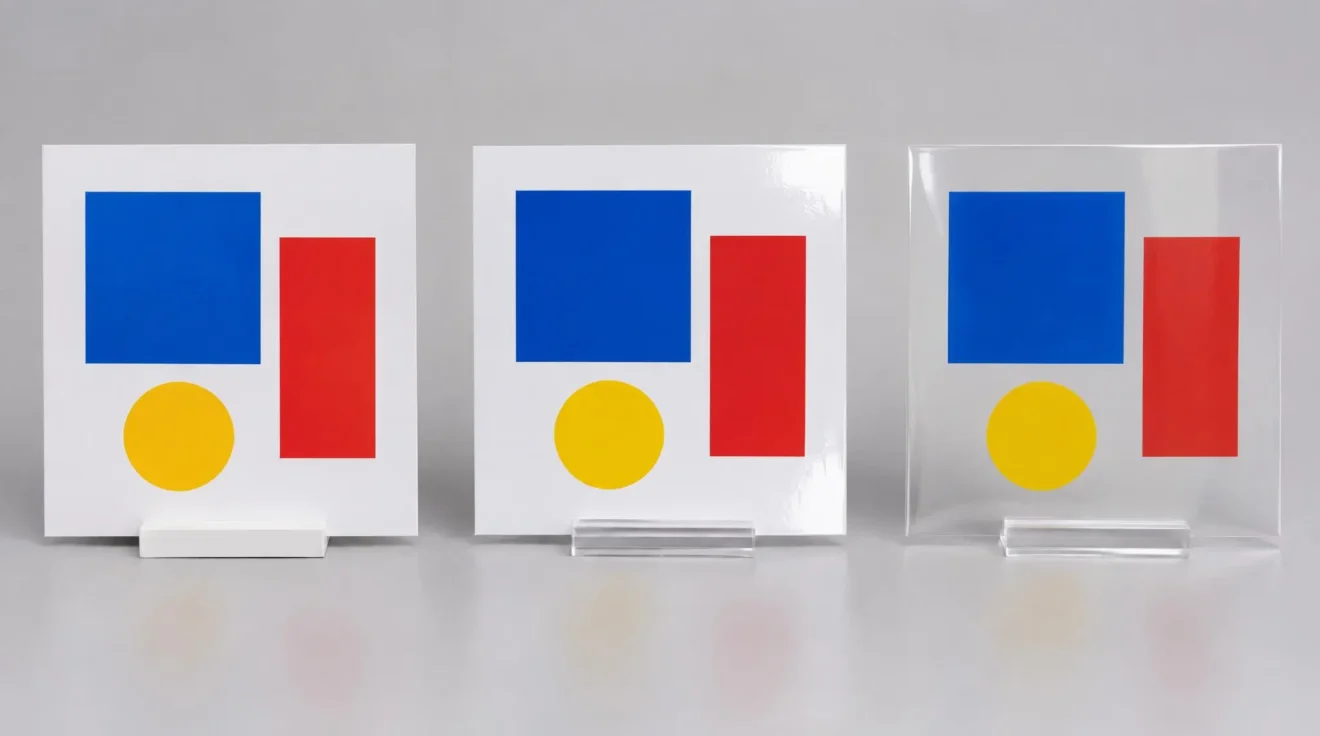
Lorsqu’une entreprise déploie la même identité sur des panneaux rigides, des adhésifs et des vitrophanies, le choix des matériaux doit être coordonné avec la fabrication et la pose. Des épreuves sur les supports retenus et des critères de réception partagés restent nécessaires pour apprécier la cohérence des couleurs avant le lancement.
Un échantillon physique représentatif permet d’observer les aplats, les noirs, les dégradés et les effets de finition. Il doit être réalisé avec un procédé et un matériau comparables à ceux de la production définitive. Une validation sur un panneau mat ne suffit pas nécessairement à approuver une vitrophanie transparente.
| Support | Point sensible | Vérification utile |
|---|---|---|
| Panneau rigide | Blanc du matériau et finition | Comparer les teintes critiques sur une épreuve du panneau prévu. |
| Vinyle adhésif | Opacité, laminage et brillance | Examiner le rendu après application de la finition définitive. |
| Film transparent | Couleur du fond et transparence | Observer un échantillon sur un fond représentatif du lieu de pose. |
| Bâche ou textile | Texture et comportement des couleurs | Contrôler une épreuve fabriquée avec la matière et le procédé retenus. |
Mesurer les écarts avant d’approuver le tirage
L’évaluation visuelle reste utile, mais elle peut être influencée par l’observateur et son environnement. Un spectrophotomètre fournit une mesure instrumentale permettant de comparer une couleur imprimée à une référence dans des conditions définies.
Les coordonnées CIELAB décrivent la couleur selon trois dimensions : clarté, axe vert-rouge et axe bleu-jaune. L’écart entre deux couleurs peut ensuite être exprimé par un indicateur Delta E. Il faut toutefois préciser la formule employée, car différentes méthodes de calcul ne produisent pas nécessairement le même résultat numérique.
Les mesures doivent être réalisées sur les mêmes teintes critiques, avec des paramètres cohérents : instrument, condition de mesure, support, fond de mesure lorsque celui-ci est pertinent et méthode de calcul. Les valeurs relevées sont ensuite rapprochées des tolérances convenues avant le lancement.
Un écart mesuré n’est pas automatiquement un défaut. Une valeur Delta E doit être interprétée avec la formule utilisée, les conditions de mesure et la tolérance fixée pour la couleur et le support concernés. Sans ces informations, elle ne permet pas à elle seule d’accepter ou de refuser un lot.
Si une teinte critique dépasse le critère de réception convenu sur une machine, il faut d’abord confirmer que les mesures ont été effectuées dans des conditions comparables et que la référence maître reste approuvée. L’examen porte ensuite sur la configuration concernée : profil de sortie, état de calibration, paramètres d’impression, matériau et finition. Si l’écart est effectivement limité à cette configuration, une correction locale peut être envisagée avant toute modification du fichier maître.
Cette méthode permet de distinguer un problème local de production d’un problème commun à l’ensemble de la campagne.
Vérifier l’effet de l’éclairage sur les couleurs
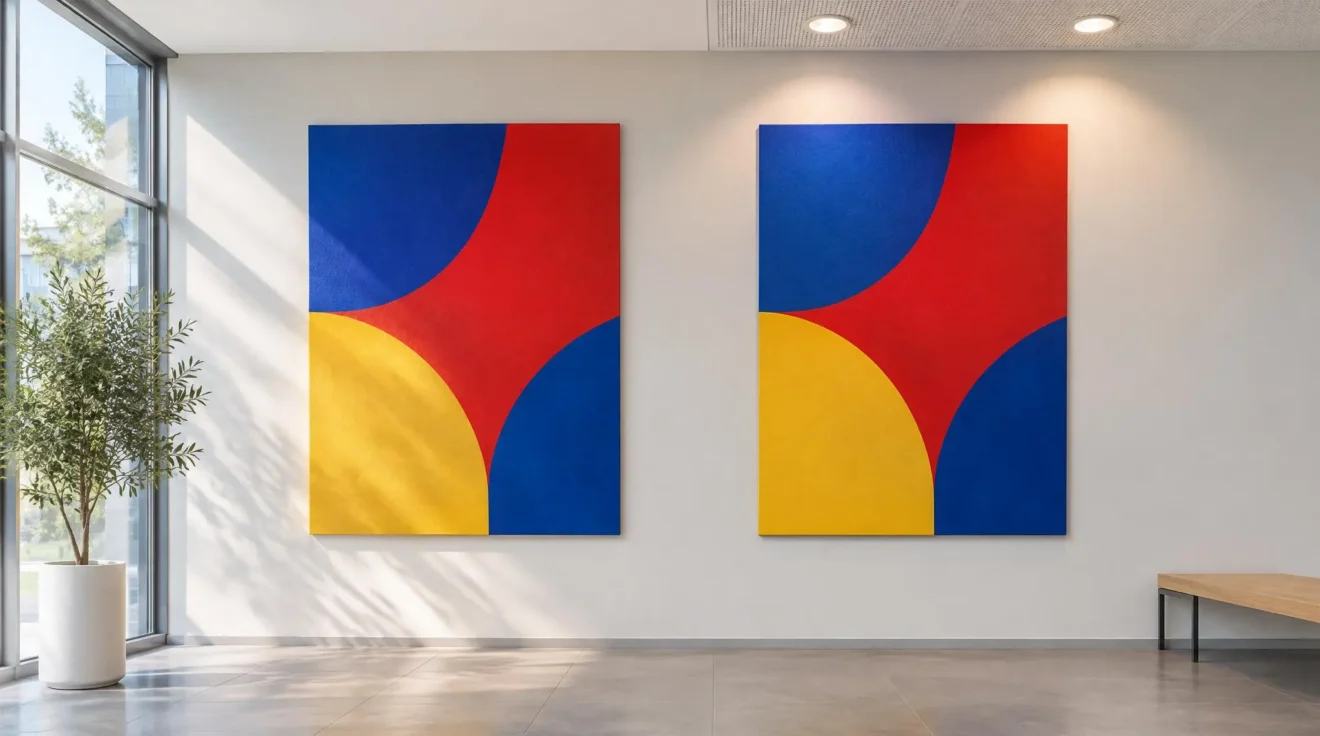
Deux impressions proches lors d’un contrôle instrumenté peuvent paraître différentes une fois installées. La lumière naturelle, les luminaires LED, les vitrages et les reflets modifient les conditions d’observation.
L’Institut national de recherche et de sécurité rappelle que l’imprimerie, l’industrie graphique et le contrôle visuel font partie des activités nécessitant une restitution fidèle des couleurs. Cette exigence justifie un éclairage maîtrisé lors de la comparaison des épreuves.
Il faut distinguer deux vérifications. La première consiste à examiner les échantillons sous des conditions d’observation communes pour comparer leur rendu de façon reproductible. La seconde consiste à vérifier leur apparence dans le contexte réel de pose, notamment lorsqu’un site comporte un éclairage coloré, des vitrages teintés ou des surfaces fortement réfléchissantes.
Une différence constatée uniquement sous certains luminaires n’indique pas nécessairement que l’impression est défectueuse. Elle peut révéler une interaction entre la lumière et les propriétés spectrales des encres ou des matériaux. Si l’enjeu est important, des essais représentatifs dans les lieux concernés peuvent aider à décider.
Autoriser le déploiement à partir d’une validation traçable
La validation finale doit porter sur les premières productions représentatives de chaque configuration, et non uniquement sur le fichier original. Une configuration correspond notamment à un ensemble déterminé de machine, encres, paramètres, matériau et finition.
Le responsable du contrôle commence par examiner un premier exemplaire représentatif de chaque configuration : il compare les teintes critiques à la référence approuvée, vérifie l’absence de défauts visibles, confirme la finition et consigne les résultats. Si les critères de réception sont respectés, le lot correspondant peut être approuvé. Dans le cas contraire, sa production doit être suspendue, puis la configuration corrigée et vérifiée de nouveau avant généralisation. Le déploiement multisite ne peut être autorisé que pour les séries conformes ou dont les écarts ont été explicitement acceptés selon les critères convenus : l’approbation d’une configuration ne valide pas automatiquement les autres machines, matériaux ou finitions.
Une fiche de réception peut mentionner l’identification du site ou de l’atelier, la référence du fichier, les matériaux, les profils utilisés, les mesures, les éventuelles corrections et la décision signée. Ce suivi évite de confondre les résultats de plusieurs séries.
- Référence maître et couleurs critiques approuvées.
- Profils et paramètres de sortie identifiés.
- Épreuves réalisées sur les supports et finitions prévus.
- Mesures des teintes critiques documentées.
- Conditions d’observation prises en compte.
- Premier exemplaire de chaque configuration contrôlé.
- Écarts corrigés ou explicitement acceptés.
- Accord de production daté et archivé.
Une fois les références et les critères de réception fixés, il reste à formaliser l’accord qui autorise réellement la fabrication. La validation du bon à tirer constitue cette étape, à condition de préciser ce que couvre l’épreuve approuvée. Conserver les versions validées, les échantillons de référence et les relevés associés facilite ensuite les corrections propres à un établissement et la reproduction des supports lors des prochains tirages.